

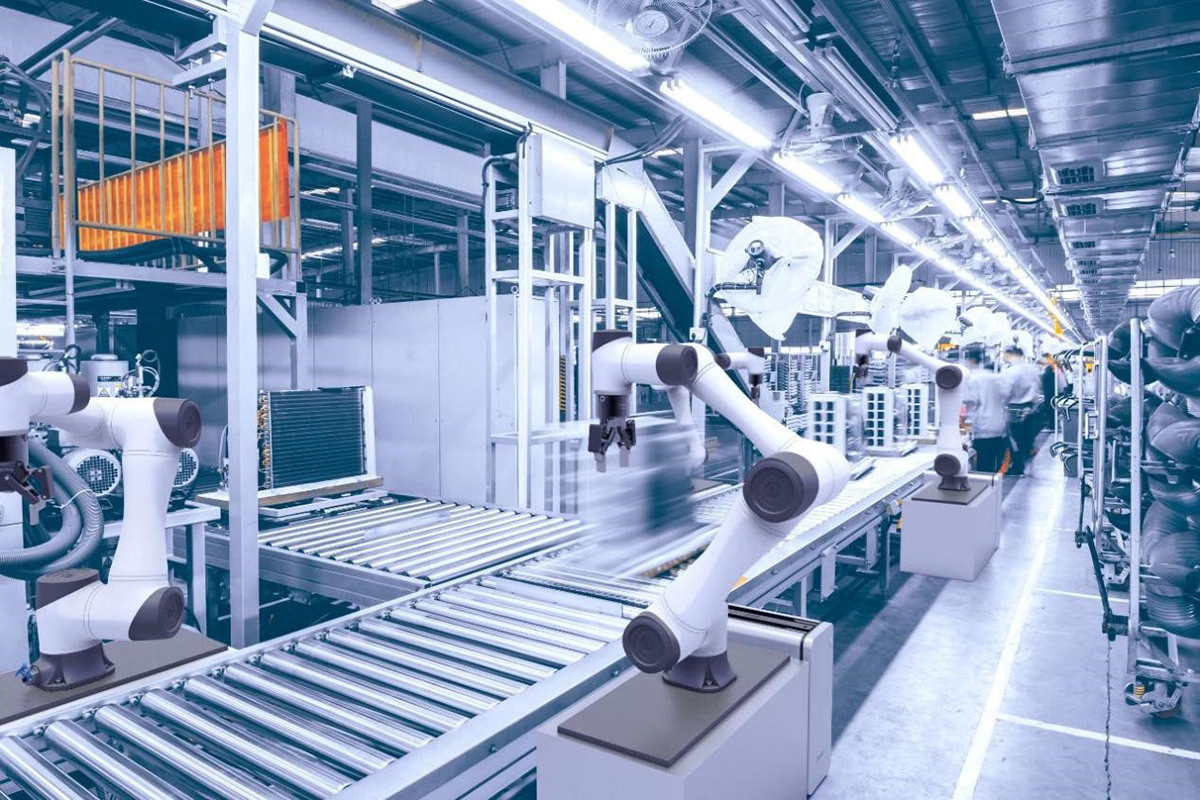
ПРЯМАЯ ТРАНСПОРТИРОВКА ИЛИ ПЕРЕВОЗКА НА ПОДДОНАХ
Стабильные продукты часто можно транспортировать напрямую по гибким цепным, плоским цепным или модульным ленточным конвейерам. Прямая транспортировка обеспечивает компактную маршрутизацию и простое соединение между машинами.
Паллетные или транспортировочные системы больше подходят в тех случаях, когда технологический процесс требует:
- воспроизводимая продуктовая ориентация;
- автоматическая сборка или тестирование;
- индивидуальная идентификация продукта;
- точное размещение на рабочих местах;
- множественные маршруты обработки;
- переделать и обойти циклы.
Конвейер перемещает поддон между станциями, а специальные упорные и установочные устройства определяют конечное положение в процессе обработки.
БАЛАНСИРОВКА ЛИНИИ И УПРАВЛЕНИЕ ПРОЦЕССОМ
Самая низкая скорость конвейера определяет устойчивую производительность линии. Увеличение скорости конвейера не может исправить дисбаланс в процессе сборки или контроля качества.
CSTRANS может интегрировать:
- Ограничители для поддонов и устройства позиционирования;
- накопление перед станциями переменного цикла;
- Подъемно-транспортные модули для параллельных процессов;
- слияние, разделение и обходные участки;
- переделывать и отклонять маршрутизацию;
- Интерфейсы датчиков и RFID;
- Прямая и палетизированная транспортировка в рамках одной системы.
Перед окончательным утверждением компоновки проводится комплексная проверка ассортимента продукции, нагрузки на носитель, интерфейсов станций, времени цикла, последовательности восстановления после сбоев и необходимого объема незавершенных работ.
Цель состоит в обеспечении контролируемого потока отдельных компонентов, который гарантирует бесперебойную поставку материалов на каждый этап процесса без создания излишнего скопления между станциями.


